

Bir braketin delinmesi, sac parçanın bükülmesi ya da bir burcun salıncak koluna yerleştirilmesi… Otomotiv üretiminde bu işler farklı hatlarda, farklı kalıplarla yapılır; ancak çoğunda aynı tür ekipmanla karşılaşırız: pres.
C tipi pres, açık gövde yapısı sayesinde operatöre ve otomasyon ekipmanlarına kalıp bölgesine kolay erişim sağlar. Bu erişim, makineyi pek çok üretim uygulaması için elverişli kılar. Yine de her işte en doğru seçenek değildir. Presin tonajı kadar kalıp ölçüsü, boğaz derinliği, yükün konumu ve prosesin izlenme ihtiyacı da seçimde belirleyicidir.
Uygulamanıza uygun bir çözüm arıyorsanız Dynaress C Tipi Pres sayfasını inceleyebilir, teknik ihtiyaçlarınızı paylaşarak teklif talep edebilirsiniz. Bu yazıda C tipi presin nasıl çalıştığına, otomotivde nerelerde kullanıldığına ve seçim sırasında hangi noktaların değerlendirilmesi gerektiğine bakıyoruz.
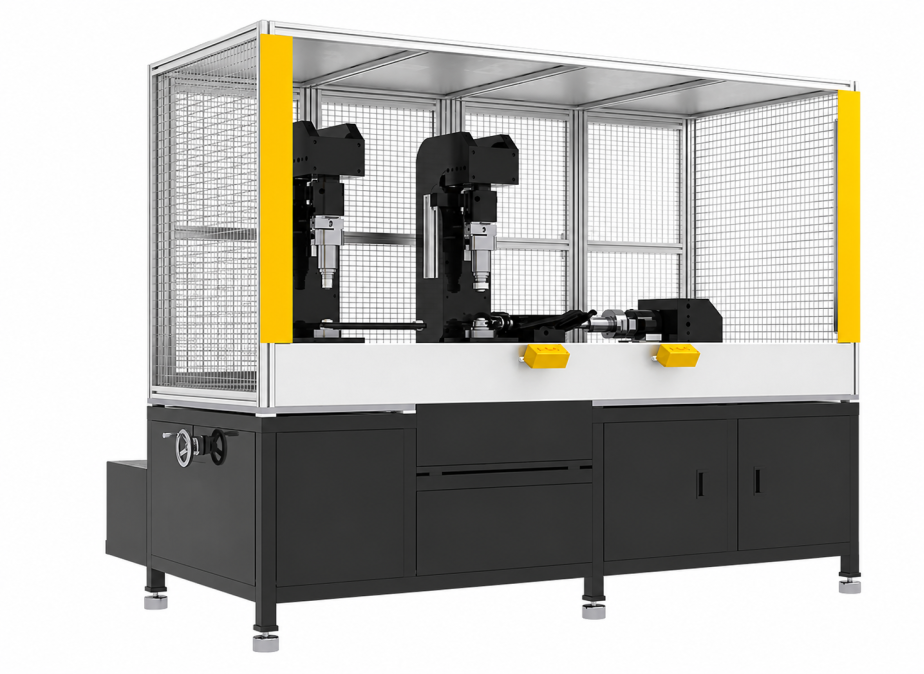
C tipi pres nasıl bir makinedir?
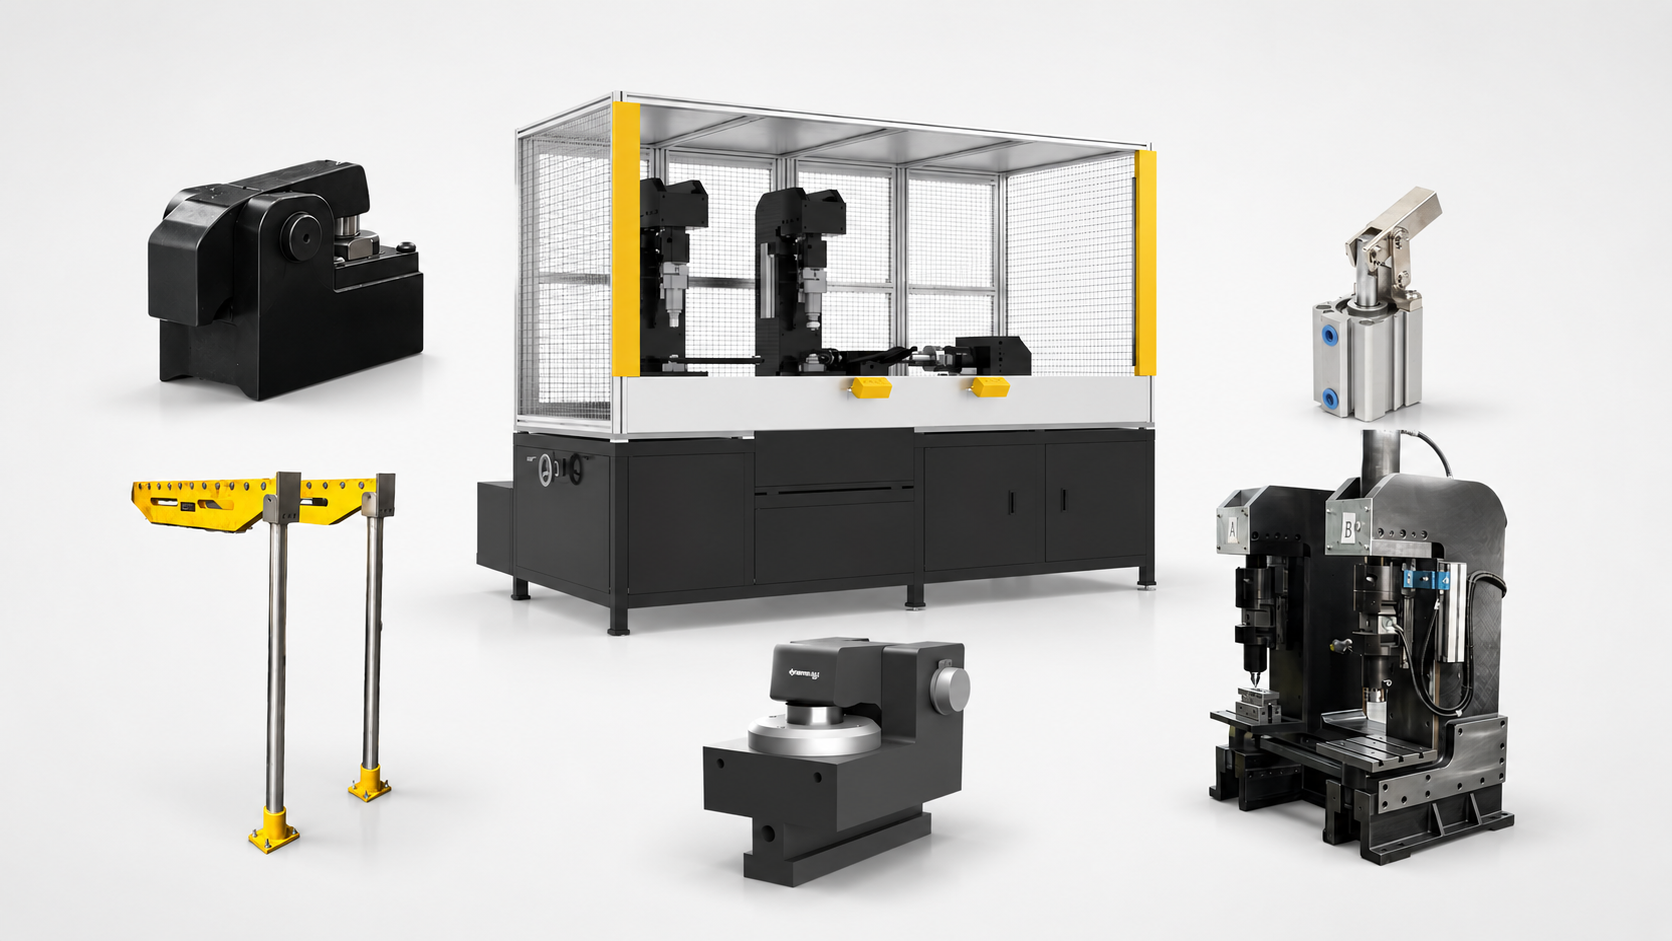
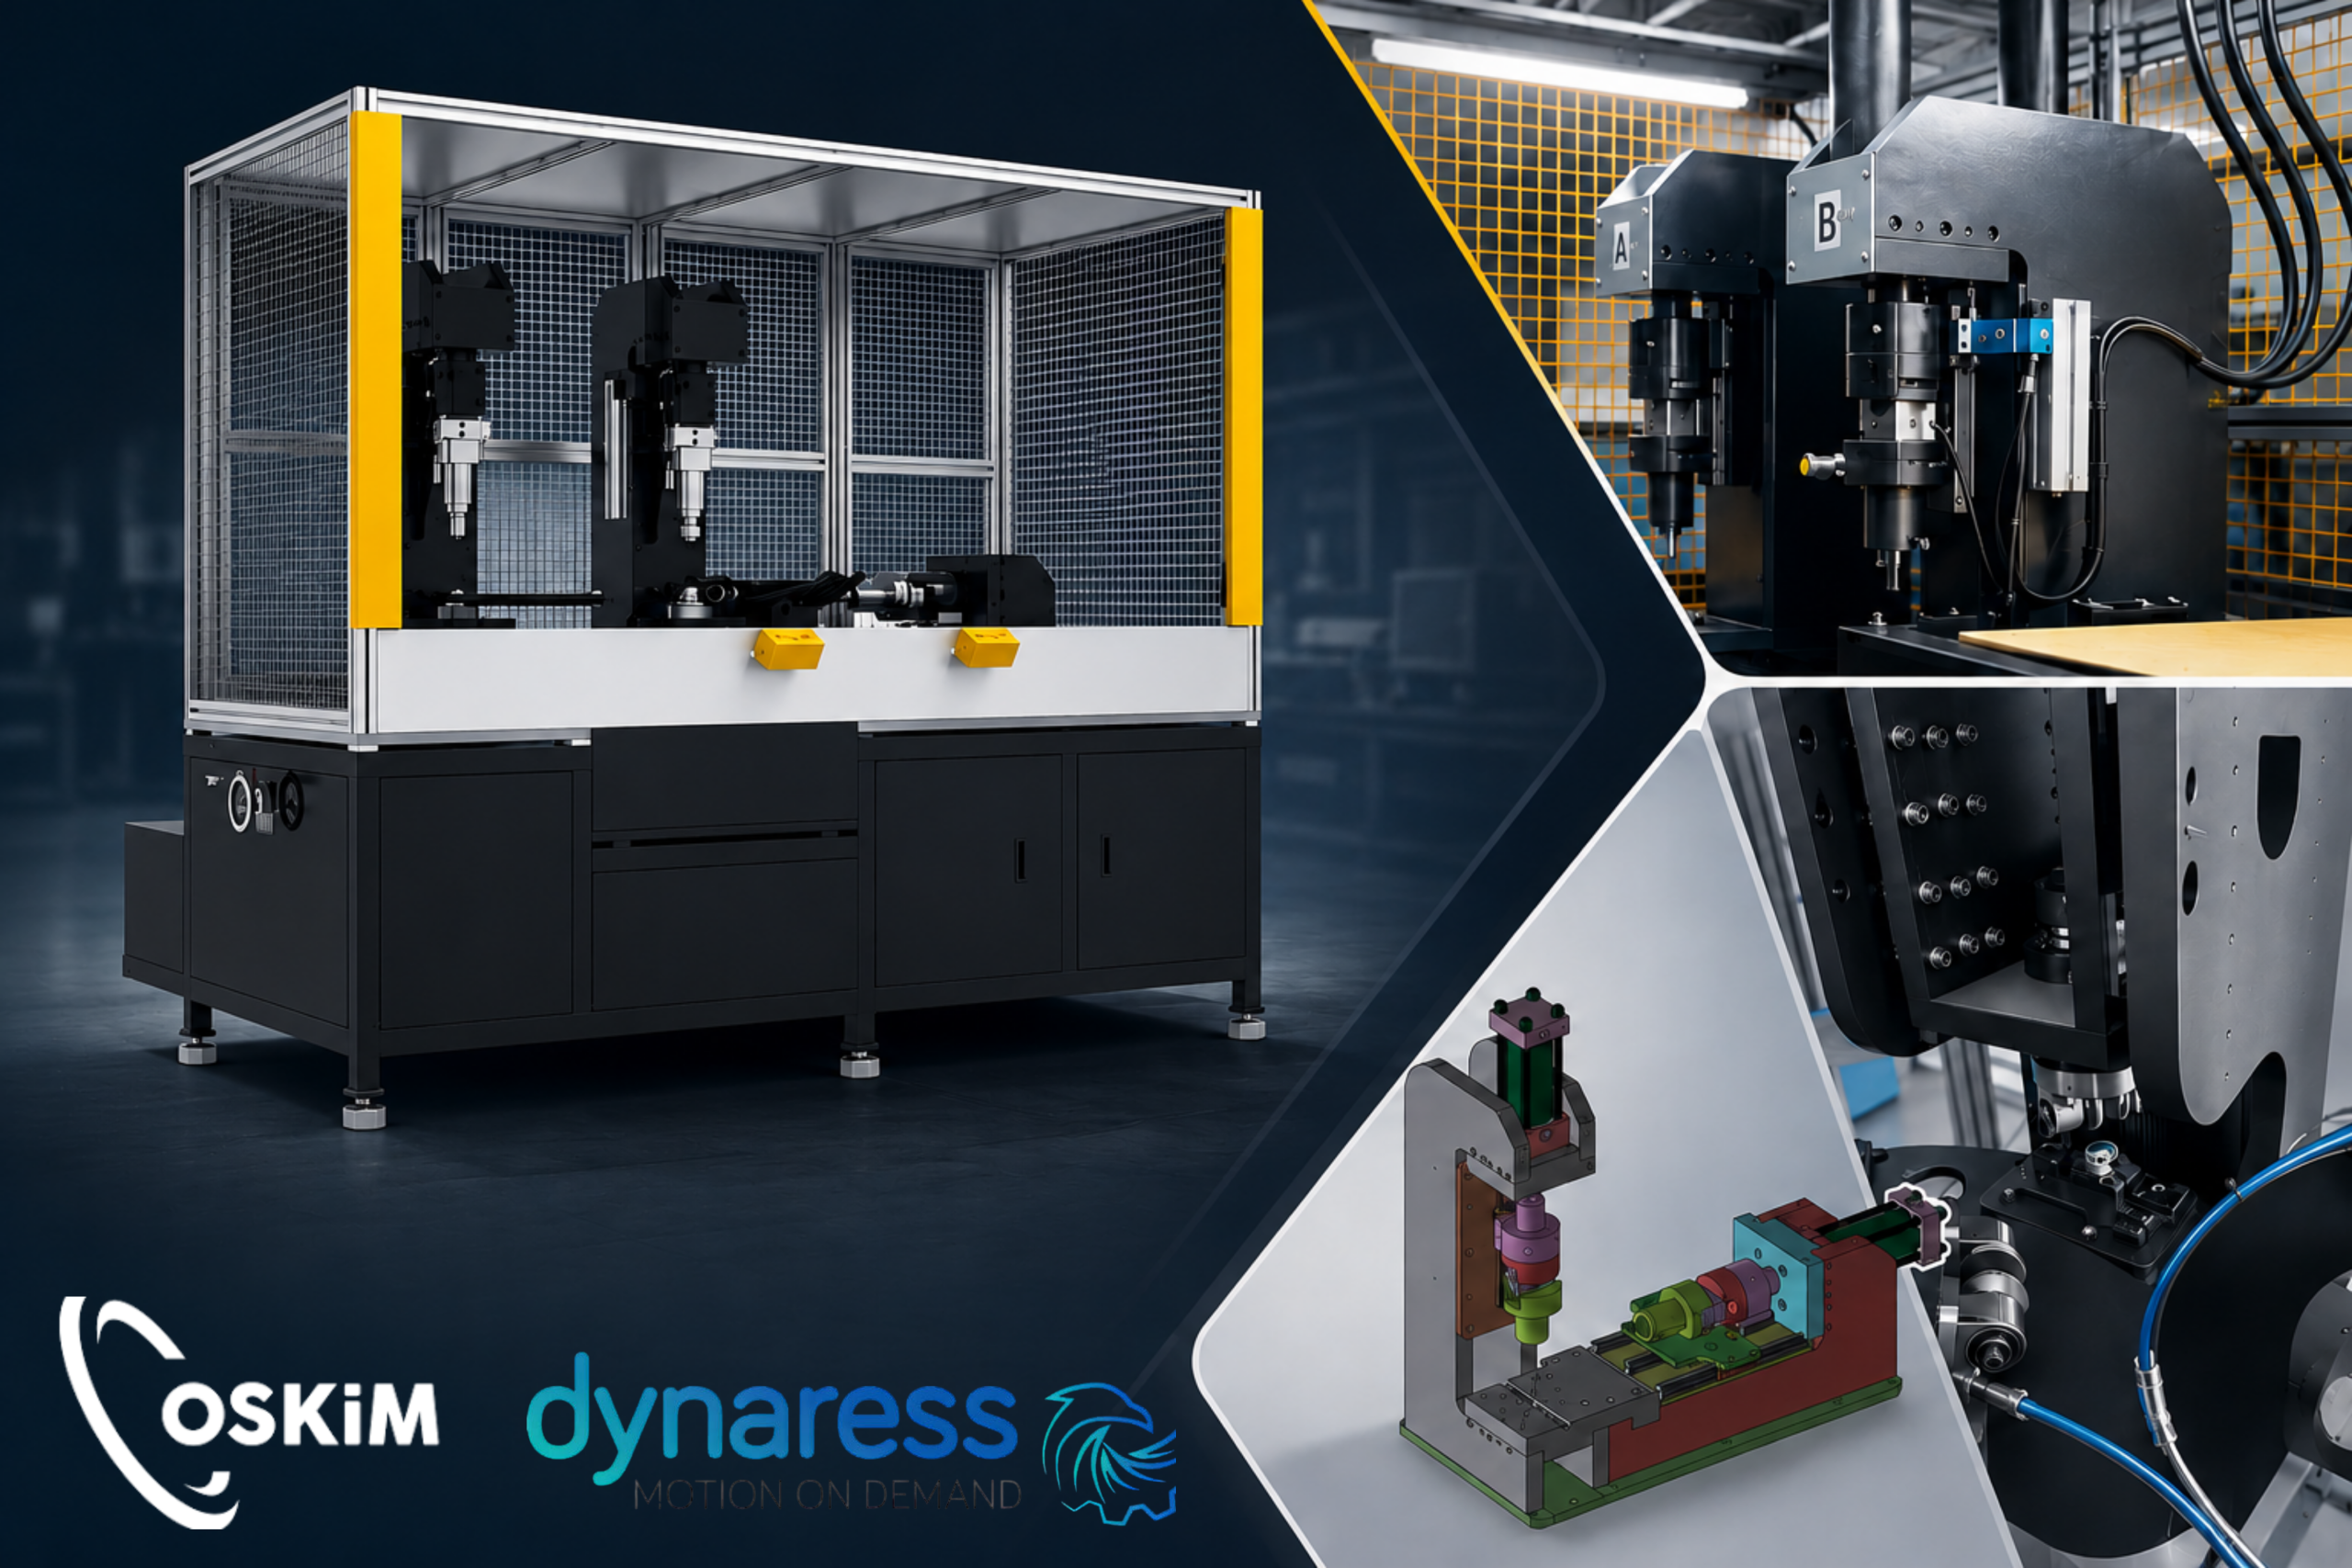
C tipi presin gövdesi yandan bakıldığında “C” şeklini andırır. Açık boğaz yapısı kalıp bölgesine erişimi kolaylaştırır; parça besleme, boşaltma ve robot entegrasyonu için alan sağlar. Özellikle tek istasyonlu işler ve parça çeşitliliğinin bulunduğu üretim hücrelerinde bu yapı kullanışlıdır.
Bu açıklığın tasarım açısından bir karşılığı da vardır: pres yük altındayken gövde esneyebilir. Yük koç merkezinden uzaklaştıkça gövde ve kızak üzerindeki etkiler artar. Bu nedenle yalnızca tonajı karşılayan bir pres seçmek yeterli olmaz; yükün nereden ve nasıl uygulanacağı da değerlendirilmelidir. Gövde tasarımı, kızak yapısı ve yükleme koşulları birlikte ele alınır. Yüksek tonajlı ya da merkez dışı yüklerin belirgin olduğu uygulamalarda kapalı gövdeli H tipi presler de değerlendirmeye alınabilir.
C tipi presler mekanik, hidrolik ve servo-elektrik tahriklerle üretilebilir. Seçim; gerekli kuvvete, strok ve hız profiline, çevrim düzenine ve proses kontrol ihtiyacına göre yapılır. Kapasite aralıkları da tasarıma ve üretici serisine göre değişir.
Otomotiv üretiminde nerelerde kullanılır?
C tipi presler, uygun kalıp ve kapasiteyle pek çok otomotiv operasyonunda görev alır:
- Kesme ve delme: Braket, bağlantı sacı, kelepçe ve montaj plakalarının işlenmesi.
- Bükme ve şekillendirme: Sac parçaların belirlenen geometriye getirilmesi.
- Burç ve rulman montajı: Kauçuk-metal burç, rulman, keçe ve pimlerin kontrollü biçimde yerleştirilmesi.
- Perçinleme ve soğuk birleştirme: Uygun takım ve pres konfigürasyonuyla parça birleştirme işlemleri.
- Markalama: Seri numarası veya tanımlama bilgilerinin parça üzerine basılması.
Burç, rulman veya benzeri bir parçanın sıkı geçme montajında yalnızca uygulanan kuvvet değil, parçanın ilerleme mesafesi de önemlidir. Kuvvet-yol eğrisi her çevrimde kaydedildiğinde, montajın belirlenen proses aralığında gerçekleşip gerçekleşmediği kontrol edilebilir. Kabul sınırları ise ürün ve proses doğrulamasına göre belirlenir. Bu kayıt kalite kararını destekler; tek başına ürün kalitesini garanti etmez.
C tipi mi, H tipi mi?
C tipi presin açık gövdesi kalıp bölgesine erişimi kolaylaştırır ve makinenin yerleşimini pratik hâle getirir. H tipi presin kapalı gövdesi ise yüksek rijitliğin ve daha dengeli yük taşımanın önemli olduğu uygulamalarda avantaj sağlayabilir. Seçim, presin gövde şekline bakılarak tek başına yapılamaz.
| Değerlendirme noktası | C tipi pres | H tipi pres |
|---|---|---|
| Gövde yapısı | Açık boğazlı | Kapalı gövdeli |
| Kalıp bölgesine erişim | Birden fazla yönden daha kolay | Gövde yapısına ve tasarıma bağlı |
| Uygunluk | Orta tonajlı, erişim ve esnekliğin önemli olduğu işler | Yüksek rijitlik, büyük kalıp veya merkez dışı yük gerektiren işler |
| Seçimde öne çıkan konu | Boğaz derinliği ve yükün koça göre konumu | Kalıp ölçüsü, yük dağılımı ve sistem kapasitesi |
Doğru presi seçerken nelere bakılır?
Önce presin yapacağı işi ve bu iş sırasında oluşacak yükleri tanımlamak gerekir. Kesme uygulamalarında malzemenin türü ve kalınlığı, kesme çevresi ve takım geometrisi kuvvet hesabını etkiler. Sıkı geçme montajlarda ise parça ölçüleri, toleranslar, temas koşulları ve numune presleme sonuçları dikkate alınır. Bu nedenle her uygulama için geçerli tek bir tonaj formülü ya da sabit emniyet payı vermek doğru olmaz.
Değerlendirmede şu başlıklar birlikte ele alınmalıdır:
- Gerekli pres kuvveti ve kuvvetin uygulandığı nokta
- Strok, çalışma hızı ve kalıp bağlama yüksekliği
- Tabla ölçüsü, boğaz derinliği ve kalıp geometrisi
- Yükün merkezden sapma miktarı ve üreticinin izin verdiği yükleme sınırları
- Çevrim başına kuvvet-yol takibi veya başka proses izleme ihtiyacı
- Manuel çalışma, robot besleme ya da tam otomasyon gereksinimi
Mekanik preslerde nominal tonajın hangi strok noktasında sağlandığı da kontrol edilmelidir. Presin etikette belirtilen kapasitesi, her strok noktasında aynı kuvvetin kullanılabileceği anlamına gelmez.
Dynaress C tipi presler
Dynaress, otomotiv ana ve yan sanayii için C tipi pres çözümlerini uygulamanın ihtiyacına göre boyutlandırır. Tonaj, strok, boğaz derinliği ve tabla ölçüleri; parçanın ve prosesin gereklilikleri dikkate alınarak belirlenir. Tasarım, imalat, devreye alma ve otomasyon entegrasyonu proje kapsamında ele alınabilir.
Uygulamaya göre hidrolik, pnömatik veya servo-elektrik tahrik seçenekleri değerlendirilebilir. Kritik montaj proseslerinde kuvvet, hız ve konum profili programlanabilir; kuvvet-yol eğrileri parça bazında kaydedilebilir. Uygun sistem tasarımıyla OK/NOK değerlendirmesi, veri aktarımı ve izlenebilirlik altyapısı projeye eklenebilir.
Robot besleme ve boşaltma, konveyör entegrasyonu ve çevrim içi proses izleme de ihtiyaçlara göre yapılandırılır. Güvenlik donanımı makineye sonradan eklenen tekil bir parça gibi düşünülmemeli; pres, takım, besleme sistemi ve operatör erişimi birlikte değerlendirilmelidir.
Projenizi boyutlandırmak için parça, malzeme, yapılacak operasyon ve hedef çevrim süresi bilgilerini Dynaress ekibiyle paylaşabilirsiniz.
Güvenlik ve bakım
Presin güvenli kullanımı; koruyucu kapaklar, kilitlemeler, ışık perdeleri veya iki el kumandası gibi çözümlerden hangisinin kullanılacağının belirlenmesiyle sınırlı değildir. Seçim, makinenin çalışma biçimine ve risk değerlendirmesine göre yapılır. Işık perdesi gibi koruyucularda konum ve mesafe hesabı, makinenin ölçülen durma süresi de dikkate alınarak gerçekleştirilir. Pres güvenliğinde ISO 16092 serisinin ilgili bölümleri ve koruyucu ekipmanların konumlandırılmasına ilişkin ISO 13855 gibi standartlar değerlendirmeye alınır. Hangi standardın uygulanacağı presin türüne ve kullanım amacına bağlıdır.
Bakım planı da presin tahrik türüne ve üretici önerilerine göre hazırlanmalıdır. Hidrolik preslerde yağın durumu, filtrasyon ve kaçaklar; mekanik sistemlerde kavrama-fren grubu, kızak ve bağlantılar düzenli olarak kontrol edilir. Bakım sıklığı çalışma koşulları ve üretim yüküne göre belirlenir.
Sıkça sorulan sorular
C tipi pres kaç tona kadar üretilir?
Tek bir üst sınır yoktur. Kapasite; gövde tasarımına, tahrik sistemine ve üretici serisine göre değişir. Uygun presi belirlerken tonajın yanında yükün konumu ve kalıp ölçüleri de değerlendirilmelidir.
Burç çakma için hangi pres uygundur?
Burç ve benzeri parçaların montajında kuvvetin ve ilerleme mesafesinin kontrol edilmesi önemlidir. Hidrolik veya servo-elektrik presler, proses ihtiyacına göre değerlendirilebilir. Parça bazında kuvvet-yol eğrisi kaydı isteniyorsa bu özellik proje şartnamesinde baştan tanımlanmalıdır.
Presin tonajı yeterli olduğu hâlde parça kalitesi neden bozulabilir?
Olası nedenler arasında merkez dışı yükleme, uygun olmayan kalıp veya parça hizalaması, kızak boşluğu, takım aşınması ve proses parametrelerindeki değişimler bulunur. Sorunu belirlemek için pres, kalıp ve montaj prosesi birlikte incelenmelidir.
Doğru pres, doğru uygulamayla başlar
C tipi presin açık yapısı pek çok otomotiv operasyonunda erişim ve yerleşim kolaylığı sağlar. Ancak doğru çözüm yalnızca makinenin tonajını seçmekle bulunmaz. Kuvvetin nerede oluştuğu, kalıp ve parça ölçüleri, çalışma hızı, proses izleme ve güvenlik ihtiyaçları birlikte değerlendirilmelidir.
Dynaress C tipi pres çözümleri, teknik özellikleri ve teklif süreci hakkında bilgi almak için ürün sayfasını ziyaret edin.
Kaynakça
1. AIDA Engineering — Gap Frame Mechanical Press (NC1/NC2) teknik dokümantasyonu ve servo pres teknolojisi. aida-global.com
2. ADH Machine Tool — “Types of Press Machines” ve “The Ultimate Guide to Hydraulic Presses” (C gövde açısal sehim ve merkez dışı yükleme). adhmt.com
3. H&T Produktionstechnologie — “What Is the Difference Between a C-Frame and H-Frame Mechanical Press?” ht-pt.com
4. Kistler — Elektromekanik birleştirme sistemleri ve maXYmos NC kuvvet-yol izleme. kistler.com
5. Absolute Gauge Technologies / Coretec — “Integrated Assembly Servo Press” (süspansiyon salıncak kolu burç presleme). absolutegauge.com
6. ISO 16092-1/-2/-3/-4 — Machine tools safety: Presses; ISO 13855; ISO 13849-1.
7. Pilz GmbH — “Presses: Maximum Safety in Metalworking” (EN ISO 16092 serisi, Makine Direktifi Ek IV). pilz.com
8. Oxmaint — “Press & Stamping Equipment Maintenance” (hidrolik arızalarda akışkan kirliliği payı). oxmaint.com